01

Pagpapanday
Blankong pinanday na halos kapareho ng hugis; ang daloy ng butil ay sumusunod sa ugat ng ngipin.


Pinararami ng speed reducer ang bawat error ng ngipin sa output position error, kaya kailangang tapusin ang gear pagkatapos tumigas. Ang mga spiral bevel set na ito ay giniling sa mga gilid at sinusukat sa gitna ng gear bago bitawan ang pares.
Ang isang spiral bevel gear ay binibigyang kahulugan batay sa kung paano tinatapos ang ngipin nito at gayundin sa mga sukat nito. Ang ruta ang nagtatakda ng makakamit na katumpakan, ingay, at gastos, kaya't napagkasunduan ito bago ilabas ang drawing sa halip na iwan na lang sa shop floor.
| Ruta | Paano natapos ang ngipin | Pinili noong | Limitasyon |
|---|---|---|---|
| Nadaplisan si Gleason | Ang mga ngipin ay pinuputol, pinatitigas, pagkatapos ay pinagsasama-sama sa isang Gleason lapper. Ang pares ay pinagsasama-sama ng abrasive compound, kaya ang pagkakadikit ay nabubuo sa buong ngipin sa halip na kung saan lamang ito iniwan ng pamutol. | Tahimik na pagtakbo sa katamtamang bilis; malaking volume; ang klasikong ruta ng sasakyan at gearmotor. | Itinatama ng paglapag ang pagkakadikit, hindi ang heometriya ng pinutol na ngipin, kaya ang makakamit na katumpakan ay nakatakda bago tumigas. |
| Lupa ng GleasonANG PAHINA NA ITO | Pagkatapos tumigas, ang mga tagiliran ng ngipin ay dinidikdik gamit ang isang Gleason grinder. Itinatama ng paggiling ang distorsiyon na iniiwan ng pagtigas, kaya ang natapos na ngipin ay nananatili sa loob ng isang mahigpit na tolerance sa profile sa halip na umasa sa pag-lapping upang mailigtas ang pagkakadikit. | Mas mataas na bilis, mas mahigpit na katumpakan at mas mababang ingay kaysa sa pag-lapping; ang ruta para sa mga gearbox na patuloy na tumatakbo. | Ang paggiling ay isang mas mabagal at mas magastos na hakbang sa pagtatapos, kaya pinipili ito kung saan nabibigyang-katwiran ang katumpakan. |
| Matigas na hiwa ni Klingelnberg | Ang mga ngipin ay pinuputol nang magaspang at malambot, pinatitigas, at tinatapos sa pamamagitan ng matigas na pagputol gamit ang makinang Klingelnberg. Ang pagputol sa matigas na ngipin ay nakakaiwas sa hiwalay na operasyon ng paggiling at pinapanatiling walang marka ng paggiling ang ibabaw ng ngipin. | Matigas na pagtatapos kung saan mahirap ang paggiling, at para sa geometry ng sistemang Klingelnberg. | Ang malambot at magaspang na hiwa ay kailangang umalis sa tamang stock, kaya ang magaspang at matigas na hiwa ay pinaplano bilang isang operasyon. |
Ang mga halaga sa ibaba ay nagmula sa drowing para sa item na ito. Kung saan nakasaad sa pahina ang isang materyal o isang marka ng katumpakan, inuulit ito rito; ang lahat ng iba pa ay kinukumpirma sa iyo sa panahon ng pagsusuri ng drowing sa halip na ipinapalagay mula sa katalogo.
| Aytem | Ang produktong ito | Paano ito nakumpirma |
|---|---|---|
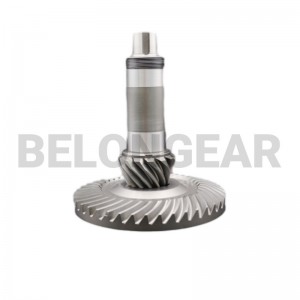
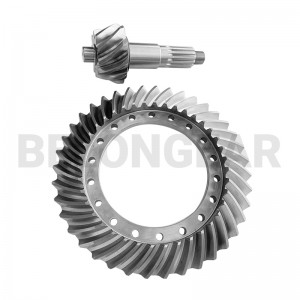
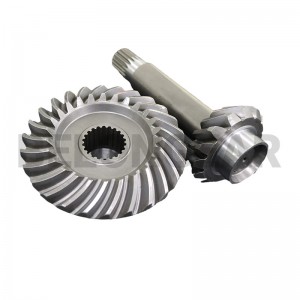
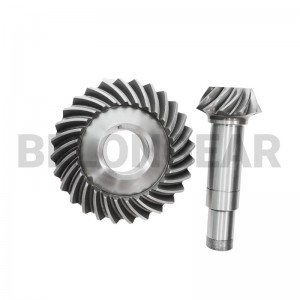
| Uri ng gear | Set ng spiral bevel gear at pinion | Pagguhit |
| Materyal | Haluang metal na bakal na nagpapatigas ng kaso sa pagguhit | Sertipiko ng materyal |
| Pagtatapos | Dinurog ang mga tagiliran ng ngipin pagkatapos tumigas | Ulat ng katumpakan |
| Katumpakan | Sa grado sa drowing; DIN 5-6 na tipikal para sa tungkuling ito | Ulat ng katumpakan |
| Tungkulin | Pagpoposisyon at patuloy na pagbawas sa mga reducers ng bilis | Pagguhit |
| Saklaw ng suplay | Gulong at pinion bilang magkatugmang pares | Ulat sa pakikipag-ugnayan |
Apat na baryabol ang nagpapasya sa ruta, oras ng paghihintay, at presyo ng isang reducer gear set.
Ang isang mas mahigpit na grado ay karaniwang nangangahulugan ng pangalawang finishing pass at mas mahabang inspeksyon.
Ang makitid na bintana ay pinipilit ang pagtutugma ng pares at, kadalasan, pag-lapping o paggiling pagkatapos ng mga pagsusuri sa pag-assemble.
Ang mataas na ratio sa isang maliit na pinion ay nagtutulak sa geometry patungo sa limitasyon ng mga tuwid na ngipin.
Ang ulat ng buong dimensyon kasama ang katumpakan ng gear at meshing ay mas matagal kaysa sa isang ulat ng dimensyon lamang.
Karamihan sa mga reklamo sa isang spiral bevel drive ay nagmumula sa pag-assemble sa halip na sa mga ngipin. Ito ang tatlong puntong kailangang kontrolin ng isang fitter sa makina.
Ang ngipin ay pinuputol gamit ang grinding stock, pinatigas, pagkatapos ay giniling hanggang sa maging profiled. Itinatama ng paggiling ang distortion na iniwan ng heat treatment, kaya ang katumpakan ng natapos na proseso ay hindi nakadepende sa pugon.
Blankong pinanday na halos kapareho ng hugis; ang daloy ng butil ay sumusunod sa ugat ng ngipin.

Ang butas, mga mukha at balikat ng pagkakabit ay nakapihit bilang paggupit at pagsukat ng mga datum.

Bahagyang nakataas ang hiwa ng ngipin kaya may stock na maaalis ang paggiling pagkatapos tumigas.

Pag-carburize at pagpapatigas hanggang sa tinukoy na lalim ng case, na may natitirang grinding stock sa mga tagiliran.

Ang mga datum ay unang giniling, dahil ang ngipin ay giniling kaugnay ng mga ito.

Ang mga gilid ay giniling sa isang Gleason grinder hanggang sa huling profile, itinatama ang pagbaluktot ng paggamot sa init.
Ang ruta ang magpapasya kung aling mga pagsusuri ang ilalapat. Ang bawat set ay sinusukat sa gitna ng gear at ang pares ay pinagsasama-sama, at ang mga resulta ay inilalabas kasama ng mga produkto sa halip na itago sa loob.

Bore, mukha at distansya ng pagkakabit laban sa drawing.Ulat sa Dimensyon

Kemistri at mekanikal na katangian ng hilaw na bar.Sertipiko ng materyal

Katigasan ng ibabaw pagkatapos tumigas.Ulat sa paggamot ng init

Lalim ng kaso at microstructure sa ngipin.Ulat sa paggamot ng init

Ang pagkamagaspang ng tagiliran ng lupa, ang pangunahing dahilan ng ingay ng gear.Ulat ng pagkamagaspang

Profile, lead, at pitch sa gear measuring center.Ulat ng katumpakan

Pattern ng pagkakadikit at negatibong reaksyon sa pares.Ulat sa pakikipag-ugnayan
Ang mga spiral bevel gear ay pinipili para sa maayos na right-angle transmission sa bilis. Ang Belon ay nagsusuplay ng gearing sa mga industriyang ito.
 Awtomasyon
 Robotika
 Metalurhiya
 Semento
Ang lapping ay nagkakaroon ng contact ngunit hindi nito maitama ang cut profile. Ang isang reducer na kailangang ulitin ang posisyon nito ay kailangang itama ang profile pagkatapos tumigas, na siyang ginagawa ng paggiling.
Ang grado sa drowing ang siyang iniinspeksyon at iniuulat. Para sa tungkulin ng reducer, kadalasan ay DIN 5-6, ngunit ang bilang ay napagkasunduan bawat drowing sa halip na ipinangako mula sa isang katalogo.
Oo, at dapat nga. Ang contact at backlash ay pag-aari ng pares, kaya ang parehong miyembro ay pinuputol, tinatapos, at pinagdugtong.
Mula sa drowing, o sa pamamagitan ng pagsukat ng umiiral na pares at ng pabahay. Dapat kumpirmahin ang distansya ng pagkakabit o ang disenyo ng kontak ay mauupo sa maling lugar.
Ipadala ang drowing o ang pares ng sira kasama ang distansya ng pagkakabit at ang tungkulin. Ang ruta, materyal, at katumpakan ay maaaring kumpirmahin laban sa kung ano talaga ang kailangan ng makina.